Home / News / Media notitia / Extrudendo Machina pro filum et cable: quomodo operatur & quomodo elige

Media notitia

Extrudendo Machina pro filum et cable: quomodo operatur & quomodo elige

Media notitia 2026-06-15
Core Technology

What Is an Extruding Machine in Wire and Cable Production?

Apparatus extrudendo - specie a filum et funem extruder - media pars instrumenti adhibita est applicandi continuam iacum insulating vel iaccam materiam super metallum conductorem. In praxi, hoc significat compositionem thermoplasticam liquescere, ut PVC, XLPE, vel LSZH intra dolium calefactum, deinde coactionem materiae fusilis per caput capitis, quae aequaliter circa filum aeris vel aluminii movens involvit. Effectus est conductor insulatus productus in una, non interrupta velocitatum transeuntium quae 1,200 metra per minutas in lineas funes datas subtiliter excedunt.

Machina extrusa est spina omnium filum ac funis officinarum totius mundi. Sine ea, aes crudum vel aluminium conductores insulari non possunt, neque funis perfectus — sive funis potentiae, sive funis Aer 6A cattus, sive linea subaquanea summa intentione — confici potest. Quodlibet filum et funis extrudens idem munus fundamentale exercet: convertens globulos solidorum plasticorum vel pulveris in fluxum fusilem praecise moderatum, deinde deponens quae in conductorem influunt in parietis crassitudine, concentricitate et qualitate superficiei constanti.

Discrimen criticum inter filum et funem extruderem ac materias materias extrusionis machinae est ecclesia crosshead mori. Dum vexillum extruder profile materiam rectae per certum mori pellat, filum et funem extruder reducit liquefactum 90 graduum (vel in linea in nonnullis conformationibus) ad motum conductorem circumdandum. Hoc consilium crosshead id est quod filum insulationis possibilis efficit ad celeritates productiones — et quod efficit machinationem filum et funem extrudentem tam complexum et specialiorem quam quaevis alia machinarum materiarum materiarum.

1,200 m/min Max linea celeritas pro fine METIOR data funem
±0.01 mm Dimensiva tolerantia in premium cable products
35-40 % Partis funis velit volumen usura PVC globally

Quomodo a Filum et cable Extruder Opera: The Process

Intellectus quomodo apparatus extrudens ab initio ad finem operetur essentialis est alicuius aestimandi, emendi vel conservandi filum et funem extrusionem lineam. Processus continuus est - dissimilis iniectio trochili, extruder currens proprie numquam mediam productionem subsistit - et quodlibet subsystem directe in proximum pascitur.

01

Redde-Off et conductor Feed

Nudum aes vel aluminium conductor e repulsa stipendii unitatis influit, rectius transit ad coilum statutum removendum, et optione per praecalorem qui conductor superficiem calefacit usque ad 60-120°C. Prae-calefactio adhaesio melioris inter insulationem et conductorem, quae maxime interest pro fune XLPE potentiae ubi compositi vinculum cum superficie metalli debet.

02

Pascens et Plasticizing in Ferocactus

Globulos vel pulveris cadunt ab hopper in fauces feeds ad dolium extruder a tergo. Cochlea rotabilis materiam per zonula dolii calidiora gradatim importat - ob regulam PVC harum ambitum ab 150°C ad zonam pascendam ad 180°C prope mori. Cochleae geometriae determinat quam accurate compositum liquefactum est et homogenatum. Pro PVC, cochlea cum L/D ratione 20 ad 25:1, et ratio compressionis prope 3:1 est vexillum. XLPE pro media intentione funis longiorem requirit 30:1 L/D cochleae ne immatura transversis in dolio.

03

Crosshead Die - Applicando Insulation ad conductorem

Compositus fusilis dolium exit et in crosshead intrat, ubi circum conductor advenientis dirigitur. Torpedo seu deflectens intra caput crucis scindit fluxum liquefactum et aequaliter circa filum concurrit. Duo instrumenta appropinquationes existunt; pressura tooling , ubi contactus conductor intra pressuram moriuntur (ad usum applicationum applicationes adhaesionem requirentes, ut XLPE potestatem dilabi), et Tubing tooling , ubi liquefactio exit ut fistulam in conductorem post mortem (communes pro tunicas laxas aptas in funiculos nucleos) detrahat.

04

Refrigerium, Mensurae, et Accipe-Up

Nuper insulata conductor aquae refrigerationem canalem intrat. A 1 mm murus PVC conductor currit ad 200 m/min typice requirit 20-30 metra refrigerationis activae ad plene sine summa dimensiva solidatur. Laser diameter gauges, scintillae testers (1 kV ad 15 kV pendentes ab classe velit), et capacitas monitores currunt continenter inline. Unitas capstan-off regat celeritatem rectam cum ±0.1% velocitate praecisionis ante funem perfectum vulneratum in reel sumptis.
Genera filum et cable extruder configurationis

Non omnis apparatus extrudens eodem modo ordinatur. Configuratio filum et funis extrudentis — unius cochleae, tandem, co-extrusionis — directe determinat quid fructus confici, qua celeritate, quave capitali pecunia. Eligens iniuriam configurationem pro productum range ducit ad quaestiones qualitatis, temporis excessus, vel collocationem non necessariam.

Commune filum et funis extruditorum figurarum ac parametris operandi typicos (Source: industria technicae species e Davis-Standard, Rosendahl Nextrom et Gemwell)
Extruder Type Screw Diameter Prima Application Typical Max Line Speed
Unius cochlea (smooth bore) 25-150 mm PVC velit et iaccam Ad DCCC m / min (denique METIOR)
Single-cochleae (pasturae sulcatae) 45-120 mm HDPE, LSZH, PP composita Usque ad DC m / min
Tandem duo extruder Duo cochleis, 45-90 mm singulis Dual accumsan velit et iaccam Usque ad D m/min
Triplex co-extrusio linea Tres extruders, 60-200 mm MV/HV XLPE cum semiconducting screens 3-10 m/min (magna potentia fune)
Summus celeritate filum linea (paribus extruders) 30-45 mm per caput Cat 6A, Cat 8, cablem coaxial Plus 1,000 m/min

Unius stupra Extruder: Industry Workhorse

Unius filum cochleae et funis extruder rationum plurium productionis insulationis globalis per volumen. A 60 mm unius cochlea extrudi cursus ad 120 rpm liberare potest 180-220 kg/h compositi PVC, satis tunicae 1.5 mm² filum aedificationis ad 400 m/min. Simplicitas unius cochleae et dolii dispositionis significat cochleam velociorem mutationem pro transitus productorum, partes inferiores parcere inventarii, et directa fermentum — commoda quae magnum volumen aedificationis efficiunt magni pretii.

Co-extrusionem et tandem lineas: Multi-Laer Efficens

Ad schedas duas vel discretas stratas requirunt - XLPE insulationem cum tunicas PVC iunctae, vel funem autocinetum cum identitatis clavo colorato super basim albam compositam — tandem vel co-extrusionis figurarum compositiones separatas in duplicem alveum vel canalem transversim triplicatum pascunt. Hoc excludit necessitatem rewinding transitus inter stratis, reducendo processus sumptus per 15-25% in multi-circuitum productorum. Triplex co-extrusio facienda est ad funem medium-XLPE voltagium, ubi interna et exteriora semiconductantia tegumenta obligare debent cum insulatione adhuc liquefacta, nulla contaminatione interfaces.

Materiae Processed in filum et cable Extruder

Familia composita cum discursu totam specificationem machinae extrudens definit, cochleae geometriae, dolium metallicum, profile temperatura et capacitatem refrigerandi. Diversae materiae insulationis longe aliter se habent in extrusione, et currit iniuria composita in filum imparatum et funem extrudens effectus in output degradatus, rates exiguo magno, vel damnum armorum.

PVC

Polyvinyl Chloride (PVC)

PVC computat fere 35-40% omnium funerum in globally volubilis insulationis. Facile inter 160-190°C procedit et amplis fasciculis plasticizer et flammeo-retardato accipit. Provocatio clavis est scelerisque sensibilis - supra 200°C vel sub nimio tondendo, PVC deducit et chloridem hydrogenii emittit, qui dolium et crosshead corrodit. Cochleas Latin pro PVC utere ratione compressionis 2.5-3.0:1 volatus politis chrome-patellatis.

XLPE

Cross-Coniunctum Polyethylene (XLPE)

XLPE signum est velitationis mediae intentionis (1-35 kV) et altae intentionis retinaculae potentiae. In transversorum reactionem contingere debet post mortem - non intra dolium extruder - quod cochleae cogit consilium ne nimios tondendas calefactionem. Curae NITROGENII fistulae aridae temperaturas super CC°C conservant pro systematibus peroxidis. Systemata Silane-XLPE simpliciori filo et funiculo extrudero utuntur sed post-extrusionem sauna vel aquae calidae balnei ad complendam transversim reactionem requirent.

LSZH

Humilis Smoke Zero Halogen (LSZH)

Composita LSZH continent fillers mineralis - aluminium trihydratum (ATH) vel hydroxidum magnesium ad onerationem 50-65% ponderis, quae valde laesura facit viscositatem quam PVC, altiore insigniter liquefactione. Filum et funis extruders currens LSZH dolia bimetallica requirent (minimum 60 HRC superficiem gerunt), cochleis mixturae obduratae, et transversae maiores. Rates output currere 20-30% infra quam equivalent PVC fugit. LSZH mandatum est sub IEC 60332 et EN 50266 signa ignis in cuniculis, vasis marinis et aedificiis publicis.

TPU

TPE et Polyurethane Thermoplastic (TPU)

TPE et TPU celeriter creverunt in autocinetis, roboticis, et instrumentorum funerum applicationibus portatilibus, repositoque flexilibus vulcanisatis in multis usibus altis flexis. Eae exstructores in filum vexillum et funem extruderibus modicis cochleae modificationis, processu ad 190-220°C, et vulcanizationis gradum omnino eliminant. TPU repugnantia praestantem praebet abrasionem — 10 ad 50 tempora PVC — faciens praelatum iaccam pro funes catenarum et retinacula industriae robotarum quae decies centena cyclorum in usu vitae flectunt.

FEP

Fluoropolymers (FEP, ETFE, PTFE)

Funes fluoropolymer-insulatae serviunt aerospace, militares, et altae industriae applicationes, quae continuam servitutem exigunt in 150-260°C. FEP et ETFE in specialibus filum et funem extrusores cum PTFE-lineatis viae constructionis vel nickel-almis dissolutionis liquefacti processabiles sunt, cum fluoropolymeri corrodunt ad regulam ferri in temperaturis temperaturae 340-380°C. PTFE ipsa arietis (crustulum) extrusionem potius requirit quam cochleae extrusionem. Davis-Standard dedicata linearum fluoropolymarum magnitudinum conductoris tractant ab 10 AWG ad 30 AWG parietibus crassitudinibus ab 0.076 ad 0,30 mm.

HDPE

HDPE et Spumientes Dielectric Composita

Polyethylene summa densitas — tam solida quam physice spumosa — insulatio est electionis ad structuram datam cabling (Cat 5e, Cat 6, Cat 6A, Cat 8) et funem coaxialem. Spumans cum injectione aut agente chemico flatu dielectrico constanti ab 2.3 (solido HDPE) ad 1.5-1.8 reducit, quod facit Cat 6A funem ad 500 MHz Sedem. Diameter imperium in filum insulationis spumae et funis extrudentis arctius quam ±0.005 mm esse debet ut funem impedimentum intra ±3 ohm tolerantiae signa TIA-568 retineat.

Critical Quality Morbi lorem id Definire extrudendo Machina euismod

Qualitas in filum et funem extrusionis variabilis non est una - est simultanea moderatio plurium parametrorum dependentium, saepe per automationem clausam-lopam in modernis machinis extrudendo lineas. Intellectus quae parametri maxime refert, et quomodo inter se referant, clavis est ad currendum filum excelsum et funem extrudens operationem.

Eccentricitas et Wall Crassitudo Uniformity

Eccentricitas — positio off-medii conductoris intra insulationem — directe decernit vim dielectrici funes et facultatem eius agendi ardui intentionis resistendi probat. IEC 60227 significat pro 1.5 mm² PVC edificandi filum cum 0,7 mm parietis nominali crassitudine, murus minimus in quovis puncto infra cadere non debet. LXXX% nominis . Hoc modo maximus licitus eccentricitas est ±0,14 mm in muro 0,7 mm. Hoc constanter assequendum in 500 m/min requirit concentricitatem continentem transversim cum valvis intermediis, conductor fluminis dux, et capacitas in linea monitorem pascens ad actuatores crosses.

Confunde Temperature et conflandum Pressura stabilitas

Pressura colliqua in alea caput est primarium real-time signum processus stabilitatis in filum et funem extruder. Oppressio fluctuationes ex cochleae induti, globulo cibario repugnantes, vel volatus cochleae attritae apparent directe sicut diametri variatio in fune confecto. Apparatus constructus stabilis pressionis infra ± 2 vectem pressionis dissolutionis tenet ad statum stabilem. Nonnullae lineae praecisio- nem machinam inter extrudentem et crosshead installare ad cochleae cochleae output variationem a mori pressione decoquendi, ut diametri imperium ad ±0.003 mm efficiat, postulationem ad applicationes coaxiales et fibra funis optici praecisionem.

Ferocactus Zonam Temperature Imperium

Filum typicum et funis extrudens dolium habet quattuor ad sex zonas temperaturas independenter. Hi enim PVC oriuntur ab circiter 150°C in zona cibaria ad 180°C prope mortem. Moderatores praecisionis PID zonam quamque intra ±1°C tenent, quia summa 5°C in calore liquefacto in viscositatem variationem directe vertit et crassitudinem parietis dispergit. Vincula calefacientis et thermocouples vitiosa sunt causa communis temperaturae zonae anomaliae quae saepe misdiagnosis in compositis vel cochleae quaestionibus — thermocouple praecavendi omnibus 12-18 mensibus reponenda est praxis.

Celeritas et Capstan Imperium

Capstan haul-off unitas rationem trahere-down ponit et directe moderatur diametrum finalem insulationis. A servo agitatae gubernatori cum praesule tensionis volumen feedback respondet lectioni diametri coniecturam intra 50-100 ms in moderno CNC linea moderante. Celeritas ordinatio melior quam ±0.1% velocitas variatio essentialis est pro muro insulationis tenui, ubi celeritas excursio 0.5% diametrum mensurabilem efficit mutationem. Celeritas linea est etiam primaria per vectis putridum: duplicare ab 200 ad 400 m/min duplicat output in eadem machina extrudendo, itaque stabilitas capstanae oeconomici productionem directe impingit.

Superficiem qualitas et scintilla Test Est Rate

Superficies defectus - bullae, foveae, striae, vel textura aspera - possunt in defectibus electrica ad scintillas probationis provenire. Bullae plerumque causantur ex humore composito supra 0.05% (solutae pre- globulis ad 70-80°C pro 2-4 horis) vel additivis volatilibus in composito. Virgae typice indicant materiam deiectam vel contaminationem in zonis in crosshead mortuis. Industria Probatio ad volumen velit lineae scintillae test transitum rate continuum est 99.8% omnium probatissimus.

Complete Filum et cable Extruder linea layout: Ex Redde-Off accipere, Sursum

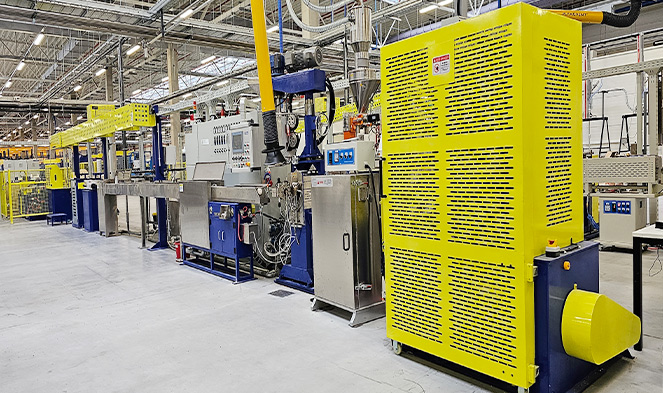
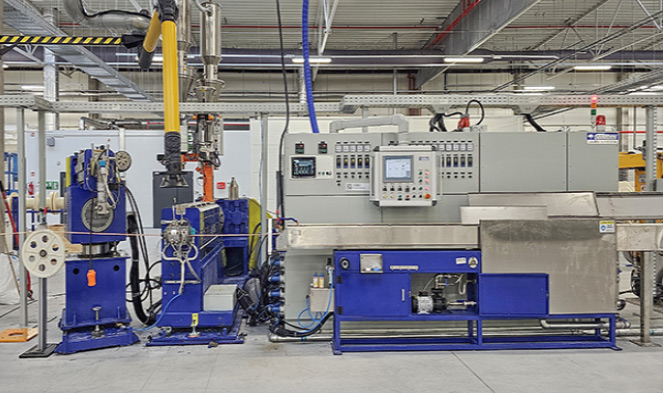
Filum et funis extruder numquam machina stans est. Sedet ad centrum lineae extrutionis completae, cuius layout — ab pay-off reel ad funem perfecti sumendum — determinat satus exiguum, tempus mutatorium, ac finalem dimensionalem constantiam. Totalis linea longitudinis vagatur ab 20 metris pro linea parva structurae filum insulating ad super 150 metra pro linea mediae intentionis XLPE cum tubulis curationis nitrogenis.

  1. Redde-off unitas - Conductor nudum tenet reel (usque ad 3,000 kg pro funes magnae potentiae) cum brachio saltatoris tensionis continentis. Active stipendium peracti cum servo activitate constantem intentionem servabunt etiam in acceleratione turbationis.
  2. Rectius ac prae calefaciente - plexum conductor corrigit et superficiem oxidationis tollit. Pre-calefactio ad 60-120°C vexillum est ad XLPE potestatis funem ad adhaesionem emendandam velit.
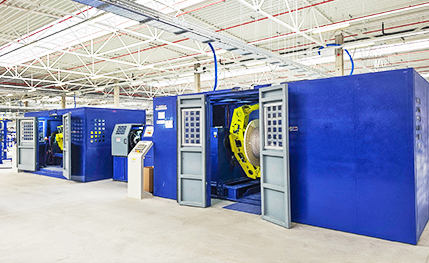
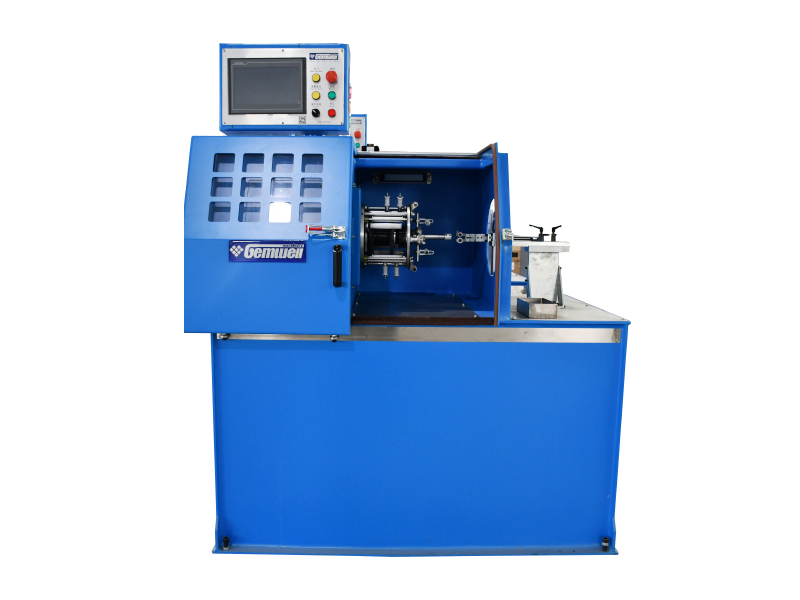
  3. Filum et funem extruder cum crosshead - core unitas. Ferocactus longitudinis, cochleae diametri, et vecturae transversim ad speciem compositi et producti amplitudo fabricata sunt.
  4. Refrigerationem canalibus adaquare - typice duae ad tres sectiones refrigerationis aquaticae cum temperatura (calidi, calidae, frigidae) decrescentes, ad vitandum impulsum scelerisque et accentus residuas in muro insulationis.
  5. Inline measurement — laser OD gauge, monitor capacitatis, scintilla probator, et ad libitum muri X-radii crassitudo scanner pro funis subtilitatis productorum. Instrumenta omnia cibaria data ad lineam PLC pro clauso-loop potestate.
  6. Capstan et saltator - servo agitatae extrahunt tensionem rectam et velocitatem in melius quam ± 0.1% variationem velocitatis.
  7. notati unitas - inkjet vel sculptura unitatis applicat notas metricas, intentiones ratings, color coding, et identificatio textus ad superficiem exteriorem insulationis vel iaccam.
  8. Accipe-sursum et vacillantes - FUSUS viscum vel tympanum tortoris, cum automatario inciso et translatione in lineis accumulatoris instructis ad evitandas productiones subsistit in transmutatione reel.

Misalignment inter stipendium et crosshead tam minimum quam 2-3 mm in magna celeritate agit tremorem conductor et spicis eccentricitas quae sine linea shutdown corrigere difficiles sunt. Omnes unitates in duro chalybe ima tabulae collocari debent et in institutione diligenter perpenduntur.

De defectibus extrusionem in filum et cable extruder lineas: Causae et correctiones

Etiam filum bene conservatum et funis extruder lineae defectus productionis occurrentium. Defectusum generis agnoscens et causam radicis cognoscens cito differentia est inter brevem correctionem interpositam et exigui temporis productionem. Mensa infra tegit defectus maxime communes in extruendis machinae lineis per industriam occurrentibus.

Communia filum et funis extrusionem defectuum, causae radix, et actiones emendatoriae (Source: Gemwell machinatio electrica electrica technicae artis, 2026)
Defect Maxime communis causa Emenda actio
Variatio diametri (cyclica) Screw salsus, cochleae attritus apice, pressus instabilis colliquefactus Calcem sentinam inaugurare; inspicere ac reponere confectum stupra components
Bullas et evacuat in velit Compositum humorem supra 0.05%; volatile degradatio plasticizer Pre-arida compositis 2-4 horis 70-80°C; review sarcina ELOGIUM
Superficies aspera (sharkskin) Liquefacit fracturam ex nimio mori muri tondent rate Mori auge temperiem; lineam celeritatem minuere; add processus auxilium
Summus eccentricitas Triticum aestivum; misaligned mori tip; tritum dux tube Re- trum crosshead; repone rector tube; reprehendo conductor tensio
Striae et color Degradata materia in crosshead mortui zonis Expurgate caput crucis; disassemble et nitidum; inspicere mori mortuus zonas
Scintilla test defectis (ames) Contaminatio in compositis; bullae; tenue ab eccentricitate Tegumentum compositum; oratio eccentricitatis caussa; meliorem materiam pertractatio munditiae

Quam eligere Ius extrudendo Machina pro filum tuum et cable productionem

Exstructor filum et funem eligens opus per speciem structurae specificationum requirit antequam ad quemlibet fabricam accedat. Machinae mali electio — cochleae improcera, ratio recta L/D, refrigeratio insufficiens, vel celeritas lineae insufficiens — non potest plene satisfaciendo compositionibus perficiendis. Definire his parametris prius petens:

Conductor Size Range

Define conductor minimum sectionem transversalem (v. g., 0.1 mm² pro cable data) et maximum (exampla, 300 mm² pro cable potestate). Hic ambitus determinatam transversim molem prae se ferens, mori et tip delectu, et num unum transversim circumire possit, an plures transversae necessariae sint.

Composita Familia et Wall Crassitudo

PVC, LSZH, et XLPE singula diversa cochleae geometricae requirunt. Murus minimus crassitudo in range producto mori cogit et extremum geometriae delectu et scopo descendente (DDR) scopo. Excedens DDR 2.5 in LSZH fracturam liquefactionem inducere potest, inde in defectibus superficiebus tentationis scintillae.

Scopum output in kg / h *

Scopum output computare ex velocitate lineae pondere lineari funiculi in dimensionibus nominalibus multiplicato. Hoc calculi magnitudines diameter cochleae extruder et motorem pellunt. A 60 mm filum et funis extruder currens ad 120 rpm tradit circiter 180-220 kg/h compositorum PVC — sufficiens ad 1.5 mm² filum aedificationis ad 400 m/min.

Requiritur dimensiva tolerantiae

Vexillum aedificium filum tolerantiae per IEC 60227 res deducerentur cum praecipuis diametris coniecturae coniecturae. Funis autocineticus per ISO 6722 vel aerospace adigens requisita sentina calces et muri X-radius crassitudine mensurae indigent. Definire arctissimam tolerantiam in producto range et magnitudine instrumenti secundum quod - sentinam calces retrofitting post institutionem possibile est sed sumptus et downtime addit.

Stratis numerus required

Nulla accumsan uno extruder utitur. Dual-layer (insulation plus jacket) requirit vel linea tandem cum duobus extruderibus in ordine vel co-extrusio crosshead. Triplex co-extrusio pro media intentione XLPE funis cum tegumenta semiconducting requirit tres extruderos qui unum transversim trisulcum pascunt — suggestum prorsus diversum ab linea filum aedificio.

Automation Level et Donec

A plene automated filum et funis extrudit linea cum diametro clauso-lope imperium, automatic reel mutationis, et recipe administrationem minuit satus exiguum et laboris sumptus per 30-60% ad manualem operationem comparatum. Linea pretia inaugurata ad lineam filum exstructione filum PVC/LSZH (60 mm extruderum, 25:1 L/D, sentinam calces, laser coniecturam) vagandi ab $300,000 ad $800,000 USD. XLPE mediae intentionis lineae coaeternae tripla incipiunt ab $2 decies centena millia et excedunt $8 decies centena ad plenam siccitatem sanationis VCV figurarum verticalium. (Source: Gemwell industria reference, 2026)

Filum et cable Extruder Applications Per Key Industry Sectors

Eadem technologia fundamentalis extrudens machinae industrias funditus diversis inservit, unaquaeque cum suis compositis requisitis, tolerantias dimensiva et oeconomica productio. Intelligere contextus applicationis tam magni momenti est quam ipsam machinam intelligere.

Automotive

Automotive filum iungite cables

Filum autocinetum phalerae plantae sunt inter ambitus filum et funem extrudarum linearum flagitantes, cum gauges filum ab 0,13 mm² ad 6 mm² et lineae velocitates 600-1, 200 m/min in ima plicanda. Muri crassitudines tam humiles quam 0.15 mm in 0.13 mm conductor diam imperium postulare ut ±0.005 mm vel meliorem. Electiones compositae includunt PVC (standard), XLPE, et ETFE pro zonis prope machinam quae exigunt 125°C vel 150°C continuas aestimationes. Nulla color-coded critica est ad conventus phalerae, requirens verificationem inlinei colorimetricam. Davis-Standard in autocineto filum extrutionis lineae lineae conductoris iugis ab 19 ad 24 coniecturam pro signo humili voltationis et ditionis filum operiunt.

Potestas Infrastructure

Medium et summus intentione Power cable

Ad scalam contrariam, funis subaquaneus potentiae et funis terrae extra altae voltationis uti sunt maximae figurae filum et funem extruderorum figurarum quae praesto sunt. Conductor crucis sectiones ab 500 mm² ad 2,500 mm² exigunt tres lineas co-extrusiones applicantes velum internum semiconductum, XLPE murus velit (15-25 mm crassus), et velum externum semiconducting in uno saltu ad 3-10 m/min. Insulatio munditiae in 220-525 kv cable genus extraordinarium est - particulae metallicae maiores quam 125 microns in XLPE prohibentur, compositis ultramundanam tractationem et areas conventus circa caput mundi requirentes. Cum supra 250 systemata mundi inaugurata aedificatio filum, Davis-Standard est unus e ducibus agnitis huius segmenti.

Data et Telecom

Data et Telecommunications Cables

Cabling constructus pro Cat 6A et Cat 8 Ethernet, et coaxialis funis pro distributione lata, prioritat capacitatem uniformitatem et impedimentum imperium potius quam intentionem resistendi. Cors solidus Cat 6A spumante FEP vel solido HDPE insulatione utitur ad 0.25-0.35 mm murus in conductore 0.57 mm, productus ad 800-1,000 m/min. Processus spumeus — spumeus physicus cum injectione nitrogeni vel chemico spumans cum azodicarbonamide — reducit dielectricam constantem ab 2.3 (solidis HDPE) ad 1.5-1.8, ut sedat 500 MHz. Diameter imperium in filum insulationis spumae et funis extrudens melius consequi debet quam ±0.005 mm ad impedimentum retinere intra ±3 olim tolerantiae signa TIA-568.

EV Charging

Electric vehiculum dato cables

EV DC celeriter incurrentes retinacula venam continuam tractant usque ad D A ad 1,000 V DC, radiis inflexis infra 30 mm ad -40°C — complexio quae TPU vel silicones tunicas flexibiles in filum multi- plexum et funem extrudens lineis applicatis postulat. Consilia liquida refrigerantia iacuit complexionem addunt, cum velit in tubo aeneo extructo liquorem refrigerantem ferentes. Machinae extruendae lineae huius operis multiplices stratis simultaneis tractare debent, servatis proprietatibus flexibilitatem quae funem pendere, resilire et millenis vicibus in usu agri flexere patiuntur. Global EV funem praecipiens postulare praecognoscere est crescere super 20% CAGR per 2030, agens significans novam obsidionem in filum et funem extrudens capacitatis terrarum.

Sustentationem Exercitia quae Extendunt filum ac cable Extruder Service Vita

Filum et funis extruderum res capitalis intensiva est, cum linea inaugurata constat ab $300,000 ad plus $8 decies pendens a configuratione. Propria sustentatio directe ad uptime, productum qualitatem, et servitium vitae in annis magis quam mensibus mensuratur. Exercitia infra vexillum repraesentet adoptatum per filum ac funem perputium artifices globally.

Screw ac Ferocactus gere Cras

Mensura dolii diametrum peperit et cochleae fugae diametri singulis 6-12 mensibus instrumentis calibratis utens. Cum diametri alvi inter stupra et dolium 0,4-0.6 mm superat (prout pressione diametri), guttae et lacus fluunt constantiae output auget, causando pressionum fluctuationes quae apparent sicut diametri variatio in fune perfecto. Repositoque cochleae ante dolium ad eundem scaenam gestandam attingit, typice magis sumptus efficens quam utrumque simul reponens.

Crosshead Purgatio Frequency

LSZH et pigmentata compositiones transversim disassemble require et purgare singulas 8-24 horas productionis, ut materiam degradatam a zonis mortuis in mori et torpedo removeat. Standard PVC compositum naturale in linea pura 200-500 horas inter plenas purgationes currere potest. Cyclus purgationis scheduled utens composito calefactorio stabulo purgante antequam unaquaeque shutdown residuum sine dissensu removet et ministerium intervallum signanter extendit.

Heater Band and Thermocouple Inspection

Vincula calefacientis vitiosa et thermocouples causant zonam temperaturae anomaliae quae saepe misdiagnoscunt sicut problemata composita vel cochleae super filum et funem extruder. Fibulas calefacientis inspice laxationem et maculas calidas quarterly. Repone thermocouples praecavens singulis mensibus 12-18 - sumptus thermocouplis levis comparatur faece genito per unam zonam temperaturae e potestate in linea XLPE currente.

Coegi ac Gearbox Service

Extrusor gearboxes operantur sub oneribus cyclicis aureis. Sequere OEM-certum calces oleum mutatio intervalla, fere singulae 4,000-8,000 horae operandi. Analysis vibratio in machinarum machinarum bis in anno agnoscit gestationem ante defectum calamitosas. Defectum gearbox super filum excelsum celeritatem et funem extruder linea causat horas ad dies de downtime et potentiale damnum ad cochleae hastile.

Gauge Calibration et scintilla probator comprobatio

Laser diameter gauges requiret calibrationem contra deprauabilem referentiam scutorum menstruam. Scintilla testers verificari debet contra defectum notum artificialis (pinhole moderatum in insulatione) initio cuiusque productionis transpositio. Scintilla uncalibrated probator, quae defectibus realibus caret, periculosior est quam nulla probator omnino, quia falsam fiduciam in producto qualitate creat dum fune naviculae deficiens.

Refrigerationem aqua qualitatis

Aqua refrigerationis canalis biologicum incrementum cumulat, scala deposita et extractables plasticizer per tempus. Biofouling intra canalem refrigerantem potest contaminare superficiem funem cum depositis organicis quae sicut effectus striis vel adhaesione defectis ostendunt. Aquas conductivity, pH, et gradus biocidis intra specificationem conserva. Plenus cyclos exhauriunt et mundos in canali systemate quarterio, vel frequentius in lineis PVC ubi extractio plasticizer in aqua alta est.

Screw et Ferocactus Specification pro diversis cable Composita

Cochleae et dolii sunt maxime criticae partes mechanice in quavis extrudero filum et funem. Eorum geometria, metallurgia, et tractatus superficies determinant ratem, compositionem homogeneitatem, pressuram stabilitatem, vitam serviendi. Cochleam rectam specificare ad scopum familiae compositae libitum non est — cochleam PVC currens in compositis XLPE vel compositis LSZH problemata qualitatem producet quae solvi non possunt per componendo profile temperaturas vel velocitatem.

Commendatur cochleae et dolii specificationes compositae familiae ad filum et funem extrudens applicationes
Compound L/D Ratio Cogo Ratio Ferocactus Lining Screw Surface Processus Temp dolor
PVC 20, 1; 2.5–3.0:1 Latin bimetallic Chrome-patella, limatus 150-190°C
XLPE 25:1 ad 30:1 2.0-2.5:1 Latin bimetallic Nitride affectos mixturae 200-220°C
LSZH/HFFR 25:1 ad 36:1 2.0-2.8:1 Summus lapsum bimetallic (60 HRC min) Obduratus summus admixto ferro 180-210°C
TPU/TPE 20, 1; 2.5–3.5:1 Latin bimetallic Nitride affectos 190-220°C
FEP/ETFE 20, 1; 3.0-4.0:1 PTFE eidem vel nickel stannum Nickel alloy 340-380°C

Ratio L/D (longitudo-ad-diameter) ratio est una parametri in filum et funem extrudens specificationis deliberatissimae. Diutius cochleae plus residentiae tempus liquationis et homogenizationis praebent, quod utile est ad compositiones difficilis sicut LSZH cum 50-65% filli onerationes. Attamen, longiores cochleae etiam initus caloris tondendas augent, quae immaturam transmissionem in XLPE vel degradationem in calor-sensitivo PVC felis possunt. Aliquae cochleas cum L/D of 36:1 praebent, speciatim pro applicationibus physicis spumantibus, ubi certa materia mixtionis et liquefactionis criticae sunt. Electio recta semper pendet a composito specifico processu, non ab unico universali commendatione.

v